2026-09-07
Выбор конструкции, совместимость пенополиуретана и анализ общих затрат на применение для OEM-производителей холодильников, морозильников и холодильного оборудования.
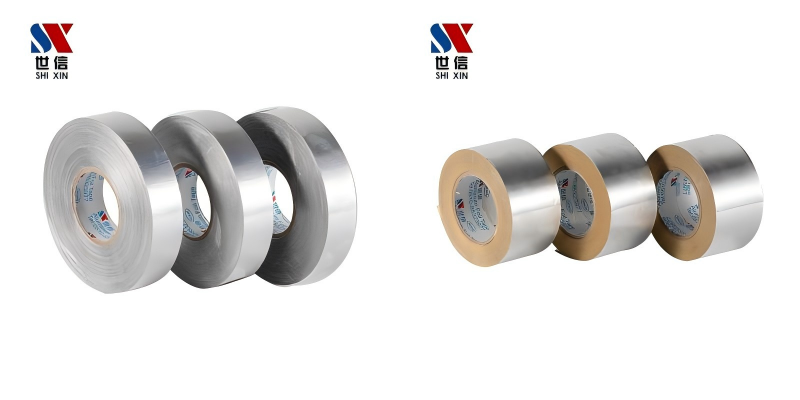
Для производства холодильников, морозильников и другого холодильного оборудования не существует однозначного «что лучше» между лентой из алюминиевой фольги без подкладки и лентой из алюминиевой фольги с подкладкой. Что действительно необходимо согласовать, так это место применения, метод производства, структуру ленты, клеевую систему, последующий производственный процесс и фактическую проверку производственной линии.
Рекомендуемая последовательность выбора: Место нанесения → Метод производства → Структура ленты → Клей → Обработка обратной стороны → Проверка фактической производственной линии.
Для OEM-производителей холодильников и холодильного оборудования более достойна сравнения не цена за единицу каждого рулона ленты, а то, какая структура может обеспечить более стабильный процесс и более разумную общую стоимость применения в реальном производственном процессе.
Самая прямая разница между ними заключается в том, используется ли на клейкой поверхности независимый разделительный материал. Это структурное различие в дальнейшем повлияет на размотку ленты, защиту клейкой поверхности, обработку высечки, точное позиционирование, автоматическую подачу и утилизацию отходов на производственной площадке.
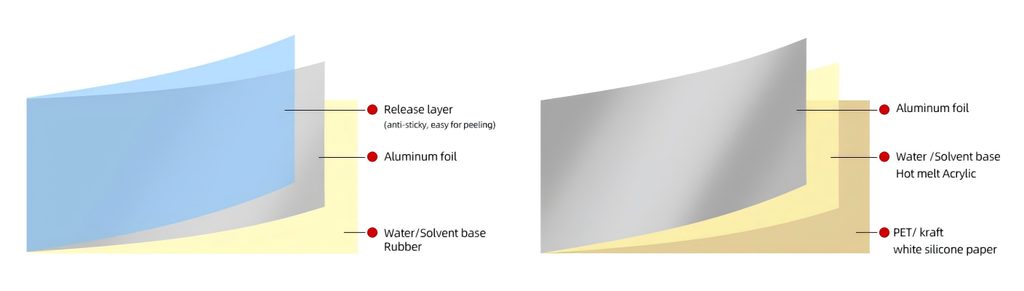
Типичная структура: антиадгезионный слой на обратной стороне + алюминиевая фольга + клей, чувствительный к давлению.
Лента из алюминиевой фольги без подложки имеет самонаматывающуюся конструкцию. Клей находится в контакте с обратной стороной предыдущего слоя алюминиевой фольги, обработанной антиадгезионным составом, поэтому его можно напрямую разворачивать и ламинировать во время использования без необходимости снимать защитную бумагу или пленку. Его основная технологическая ценность заключается не просто в «на один слой бумаги меньше», а в сокращении таких этапов, как зачистка, сбор и обработка разделительных материалов.
Типичная структура: алюминиевая фольга + клей, чувствительный к давлению + разделительная бумага/защитная пленка.
Разделительный материал продолжает покрывать клейкую поверхность до тех пор, пока лента не будет наклеена. Хотя во время использования добавляется этап отслаивания, разделительный материал может обеспечить защиту и поддержку клеевого слоя в таких процессах, как высечка, предварительная резка, перенос, хранение и точное позиционирование.
| Сравнить товары | Лента из алюминиевой фольги без подложки | Лента из алюминиевой фольги с подкладкой |
| Релизный материал | никто | Выпустить бумагу или выпустить пленку |
| Основные операции | Ламинат сразу после разворачивания | Ламинат после отделения антиадгезионного материала |
| непрерывное производство | Подходит для высокочастотного и многократного ламинирования. | Можно использовать, эффективность зависит от способа обращения с разделительным материалом. |
| Выпуск материальных отходов | никто | иметь |
| Защита резиновой поверхности | Резиновая поверхность обнажается после размотки. | Продолжительная защита до момента использования |
| точное позиционирование | Зависит от первоначального склеивания и оснастки. | обычно легче контролировать |
| Высечка/предварительная резка | Обычно не предпочтительная структура | более подходящий |
| Автоматическая подача | Подходит для системы подачи с автоподзаводом. | Подходит для удаления типовых материалов или систем подачи вырезанных деталей. |
| Основные преимущества процесса | Сократите количество операций по обработке и количество отходов | Высечка, позиционирование и защита клеевой поверхности стали более гибкими. |
«Пригодность для автоматизации» не означает, что на автоматизированных производственных линиях должна использоваться лента из алюминиевой фольги без подложки. Если само оборудование имеет автоматическое отделение отделяемых материалов, механизмы подачи вырезанных деталей или механизмы точного позиционирования, конструкция вкладыша также может быть более подходящей. Что действительно необходимо согласовать, так это структуру и оборудование ленты, ритм рабочей станции и метод работы.
1. Непрерывный процесс ламинирования является более прямым.
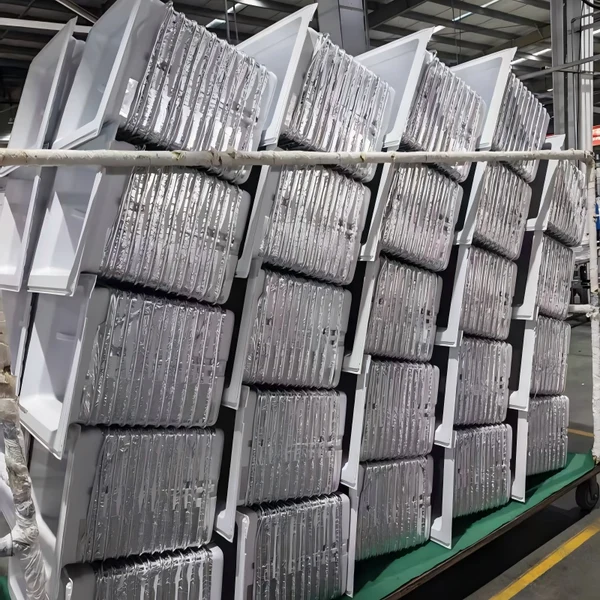
В производстве холодильников и морозильников лента из алюминиевой фольги может использоваться для крепления трубок конденсатора, деталей испарителя и других рабочих станций, требующих фиксации, теплопроводности или герметизации. Для непрерывных процессов ламинирования конструкция без подложки уменьшает отслаивание разделяемого материала и необходимость обращения с ним. Время, сэкономленное на одной операции, может быть неочевидным, но когда одно и то же действие часто повторяется на линии серийного производства, рабочие этапы, обработка выпускаемого материала, частота смены валков и адаптация оборудования – все это будет учитываться в фактических производственных затратах.
Без подложки: Размотка → Позиционирование → Ламинирование.
С подкладочной бумагой: размотать → снять разделительный материал → обработать разделительный материал → расположить → ламинировать.
2. Никаких отходов защитной бумаги и защитной пленки не производится.
На высокочастотных производственных станциях отслоенная антиадгезионная бумага или антиадгезионная пленка являются не только отходами материала, но также могут включать в себя сбор отходов, очистку рабочих станций, транспортировку отходов и управление периферийным оборудованием. Конструкция без вкладыша может исключить эту часть, поэтому более разумным методом оценки является сравнение общей стоимости применения, а не просто сравнение цены ленты за квадратный метр.
3. Подходит для междугородной или повторяющейся фиксации.
Если ленту из алюминиевой фольги необходимо непрерывно наклеивать вдоль трубки конденсатора или повторно использовать в большом количестве одних и тех же мест, конструкция с автоматической намоткой может упростить подачу материала и работу на месте. Однако отсутствие подкладочной бумаги не означает автоматически более высокую эффективность. Фактический эффект еще необходимо проверить на основе длины рулона ленты, силы размотки, прочности алюминиевой фольги, скорости оборудования, ритма станции и метода работы.
1. Требует высечки или предварительной резки.
Если ленту из алюминиевой фольги необходимо переработать в круглые, квадратные участки специальной формы, позиционирующие выступы или другие детали фиксированного размера, разделительный материал обычно может обеспечить поддержку клеевого слоя во время высечки, хранения и транспортировки. Этот тип применения обычно более подходит для использования структуры вкладыша или защитной пленки.
2. Высокие требования к месту наклеивания.
Клейкая поверхность ленты без вкладыша обнажается сразу после размотки. Если клей имеет высокую начальную липкость, может быть сложно отрегулировать его положение после раннего контакта с подложкой. Структура подкладочной бумаги может контролировать диапазон воздействия на клейкую поверхность путем частичного или сегментного отделения разделительного материала, поэтому она более удобна для некоторых точных процессов сборки.
3. Перед окончательным использованием резиновую поверхность необходимо защитить.
В производственной среде может присутствовать металлическая пыль, пластиковая пыль, загрязнение маслом или частый ручной контакт. Открытые клейкие поверхности подвержены загрязнению. Если лента была предварительно нарезана, но ее необходимо хранить, транспортировать или использовать на нескольких рабочих станциях перед окончательным применением, сохранение разделительного материала обычно более полезно для защиты клейкой поверхности.
Для процессов, которые требуют постоянного закрепления трубок конденсатора вдоль коробки или связанной с ней конструкции, ленты из фольги без вкладыша часто заслуживают приоритетной оценки. Причина не просто в том, что «бумага без подложки более совершенна», а в том, что она может более подходить для высокочастотных, повторяющихся и непрерывных операций ламинирования. Окончательный выбор по-прежнему требует сочетания методов подачи оборудования, характеристик клея, толщины алюминиевой фольги, ширины ленты и длины рулона, производительности размотки и последующих производственных процессов.
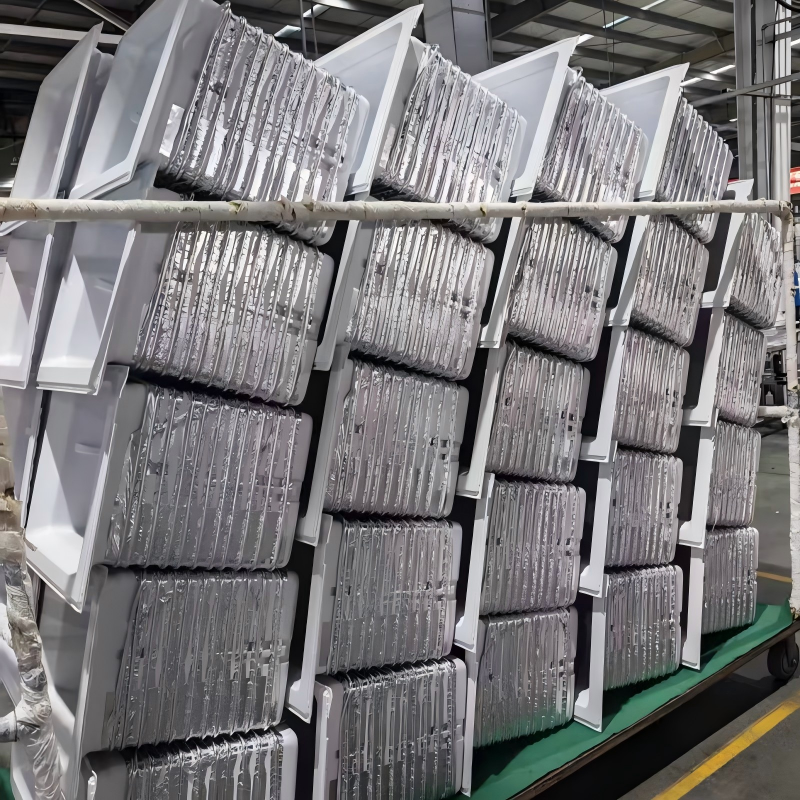
Если лента из алюминиевой фольги применяется в процессе вспенивания полиуретана, необходимо дополнительно проверить совместимость обработки обратной стороны ленты с фактическим материалом ПУ и условиями вспенивания.
В некоторых конструкциях труб конденсатора холодильника после того, как лента из алюминиевой фольги используется для фиксации трубы конденсатора, она также вступает в процесс вспенивания полиуретана. При этом обратная сторона ленты не только влияет на ее разматывание, но и может стать одной из границ соприкосновения последующего пенополиуретана.
Чтобы добиться стабильной размотки ленты из алюминиевой фольги без подложки, обычно необходимо защитить обратную сторону алюминиевой фольги антипригарным покрытием. Различные системы антипригарной обработки, клеевые системы, формулы ПУ, температуры вспенивания и условия вспенивания могут вызывать различное поведение интерфейса. Таким образом, недостаточно судить о том, подходит ли лента для конкретного процесса производства холодильников, основываясь только на обычном усилии отрыва или лабораторных первоначальных данных по адгезии.
Если система обработки тыльной стороны недостаточно совместима с реальным процессом вспенивания полиуретана, это может повлиять на состояние адгезии поверхности пенополиуретана в области расположения ленты. Наличие конкретного воздействия следует проверять, используя фактическую комбинацию материалов заказчика и реальные производственные условия.
В проектах по производству холодильников с использованием пенополиуретана рекомендуется провести реальные испытания пеноматериала до утверждения массового производства, а не полагаться исключительно на лабораторные данные, полученные с помощью обычных лент.
Могут подходить как конструкции без вкладыша, так и конструкции с вкладышем. Если процесс ориентирован на быстрое, повторяющееся и непрерывное ламинирование, в первую очередь можно оценить структуру без подложки; если требуется предварительная резка фиксированной длины, точное позиционирование, высечка деталей или сложная ручная сборка, структуру вкладыша обычно легче контролировать.
Для более длинных и непрерывных швов лента без подкладки может уменьшить отслаивание разделительного материала и отходов на месте. Если на рабочей станции необходимо заранее подготовить ленту фиксированного размера или клейкую поверхность необходимо защищать в течение длительного времени перед использованием, следует пересмотреть использование структур на бумажной основе.
Если процесс требует высечки, перфорации, предварительной резки или многостанционного переноса, обычно более практичной является структура подложки или защитной пленки. В настоящее время основным фактором, определяющим структуру ленты, является уже не скорость ламинирования, а процесс высечки, позиционирование, обращение и защита поверхности клеем.
1. Толщина алюминиевой фольги
Толщина алюминиевой фольги влияет на прочность на разрыв, сопротивление разрыву, соответствие требованиям, стабильность обработки и теплопроводность внутри данной структуры. Толще не обязательно значит лучше. Соблюдение требований может быть более важным на изогнутых поверхностях или сложных конструкциях, тогда как в местах с более высокими механическими нагрузками может потребоваться более высокая прочность конструкции.
2. Клеевая система
Общие системы включают акриловые клеи на водной основе, акриловые клеи на основе растворителей, клеи на основе каучука и другие клеевые системы, разработанные для конкретных OEM-приложений. Выбор должен основываться на основном материале, начальной адгезии, отслаивании, устойчивой адгезии, температуре, требованиях к старению, скорости производства и последующем производственном процессе. Для долгосрочных OEM-проектов простого сравнения «достаточно ли липкий при нанесении» недостаточно, чтобы определить, подходит ли продукт.
3. Разматывающая сила
Для лент из фольги без подложки сила разматывания является важным производственным параметром. Чрезмерное усилие размотки может вызвать трудности при ручном управлении, растяжение или разрыв алюминиевой фольги, а также повлиять на машинную подачу. Поэтому производительность размотки необходимо оценивать в сочетании с конструкцией рулонов, обработкой обратной стороны и производственным оборудованием заказчика.
4. Антиадгезионная обработка спины.
Обработка обратной стороны ленты без подложки должна одновременно обеспечить стабильное разматывание, уменьшить перенос клея, стабильность при хранении и совместимость с последующими производственными процессами. Обработку обратной стороны нельзя рассматривать исключительно как вспомогательный слой, помогающий «раскрутиться», особенно при вспенивании ПУ, ламинировании или других последующих контактных процессах.
5. Ширина ленты и длина рулона.
Для непрерывных или автоматизированных производственных линий ширина и длина рулонов являются не только характеристиками закупки, но также влияют на частоту смены рулонов, адаптацию оборудования, продолжительность производственного цикла, использование материала и инвентарь на станции. Долгосрочные проекты OEM часто лучше подходят для определения ширины и длины рулона на основе фактического оборудования и производственных условий клиента.
Шаг первый: подтвердите практическое применение
Сначала проверьте, где наклеена лента, какие части закреплены, является ли это трубкой конденсатора, испарителем или другой конструкцией, является ли это сплошным или одноточечным ламинированием, а также наносится ли оно вручную или автоматически с помощью оборудования. Не начинайте с ленточной модели, начните с производственного процесса.
Шаг 2. Проверьте состояние подложки и поверхности.
Помимо подтверждения основного материала, такого как металл, пластик, пенопласт, сталь с покрытием, алюминий или композитные материалы, необходимо также проверить поверхностное масло, пыль, специальные покрытия, фактическую температуру склеивания и стабильность поверхности, поскольку эти факторы будут влиять на выбор клея.
Шаг 3: Определите, без подкладочной бумаги или с подкладочной бумагой.
Когда происходят высокочастотные повторяющиеся операции, непрерывное ламинирование, желательно уменьшить отходы разделяющего материала, а оборудование может стабильно работать с самонаматывающими лентами, в первую очередь можно оценить структуру без подложки. Когда высечка или штамповка, точное позиционирование, предварительная резка фиксированного размера, многостанционная обработка или резиновая поверхность требуют защиты в течение длительного времени, в первую очередь можно оценить структуру с подкладочной бумагой.
Шаг 4: Определите конкретную структуру материала
Еще раз оцените толщину фольги, клейкую систему, свойства отслаивания и удержания, рабочую температуру, требования к размотке, подготовку обратной стороны, ширину ленты и длину рулона.
Шаг 5. Проверка на реальной производственной линии.
Лабораторные данные подходят для раннего скрининга, но не могут полностью заменить проверку производства OEM. Перед утверждением массового производства рекомендуется проверить стабильность размотки, фактическую скорость ламинирования, растяжение/разрыв/сморщивание фольги, деформацию кромок или перенос клея, цикличность при низких температурах или температурах, совместимость пенополиуретана и стабильность между партиями.
В конечном итоге вам следует выбрать ленту со стабильным процессом, низким риском переделок и разумной общей стоимостью применения в реальном производственном процессе, а не просто выбирать продукт с наименьшей ценой за единицу.
неопределенный. Для компаний-производителей OEM более разумным сравнением является общая стоимость применения, а не просто цена покупки ленты.
Общая стоимость применения = стоимость покупки ленты + труд + время производственной линии + обработка выпускаемого материала + обработка лома + время простоя + дефектная продукция и затраты на доработку.
Ленты без подложки могут иметь преимущества при непрерывном высокочастотном производстве, поскольку они сокращают количество разделяемых материалов и некоторых этапов обработки. Но эти преимущества также могут быть компенсированы другими производственными затратами, если реальный процесс требует частого перемещения, сложной высечки или дополнительного контроля обработки. Для команды по закупкам OEM-производителей холодильников большего внимания обычно заслуживает не «сколько стоит лента за квадратный метр», а «сколько стоимость ленты и производственные затраты фактически потребляются каждым квалифицированным холодильником».
Компания Jiangsu Shixin Adhesive Tape Products Co., Ltd. занимается производством промышленных клейких лент с 2005 года и уже давно занимается применением лент в производстве холодильников, морозильников и бытовой техники. Для OEM-проектов холодильного оборудования выбор ленты обычно требует всесторонней оценки места применения, подложки, толщины алюминиевой фольги, клеевой системы, требований к размотке, процесса вспенивания полиуретана, рабочей температуры, ширины ленты и длины рулона, а также производственного оборудования заказчика.
В проекте по креплению труб конденсатора холодильника компания Shixin скорректировала систему обратной обработки ленты из алюминиевой фольги без вкладыша на основе клеевой системы клиента и реальных производственных условий и сосредоточилась на решении проблем размотки и стабильности производства при изменениях температуры в разные сезоны. После проверки заказчиком в реальном производстве это решение повысило стабильность производства и снизило затраты на закупку ленты для проекта примерно на 10–15%.
Этот результат получен в рамках конкретного проекта заказчика и не отражает одинаковых изменений затрат для всех применений в производстве холодильников. Фактическая стоимость зависит от конструкции материала, размера, количества закупки, оборудования и производственного процесса.
Абсолютно лучшей структуры не существует. Ленты без подложки, как правило, больше подходят для высокочастотного непрерывного ламинирования и процессов, в которых требуется сократить использование разделительных материалов; Ленты-лайнеры обычно больше подходят для высечки, предварительной резки, точного позиционирования и процессов, требующих защиты клейкой поверхности перед использованием.
неопределенный. Оборудование для подачи с автоматической намоткой может быть более подходящим для лент без подложки, но оборудование с автоматическим отделением разделяющих материалов, механизмами подачи вырезанных деталей или механизмами точного позиционирования также может лучше подходить для изготовления подложки.
Для непрерывного, высокочастотного крепления трубок конденсатора приоритетной оценки часто заслуживают ленты из фольги без вкладыша. Если вспенивание ПУ производится после наклеивания ленты, требуется дополнительная проверка совместимости обработки обратной стороны ленты и фактического процесса вспенивания.
Можно использовать аналогичные клеевые системы, но для лент без подложки также необходимо учитывать соответствие между клеем и системой отделения подложки. Вместе они влияют на стабильность размотки, перенос клея и фактическую производительность производства.
Разделительные вкладыши или пленки поддерживают и защищают клей во время высечки, транспортировки и хранения, поэтому они часто лучше подходят для обработки деталей из ленты из алюминиевой фольги фиксированного размера или нестандартной формы.
Рекомендуется проверить характеристики отслаивания, характеристики удержания адгезии, характеристики разматывания, стабильность размеров, характеристики при низких температурах или температурных циклах, стабильность партии и фактическую производительность производственной линии в сочетании с реальным применением. Если речь идет о вспенивании полиуретана, испытания на совместимость также следует проводить с использованием реальных материалов и реальных условий вспенивания.
Выбор подходящей структуры необходимо сочетать с реальным производственным процессом, а не просто смотреть на спецификацию продукта. Вы можете предоставить Shixin следующую информацию:
Shixin может помочь в оценке структуры фольги, клеевых систем, обработки обратной стороны и конфигурации антиадгезионного материала на основе реальных условий применения.